
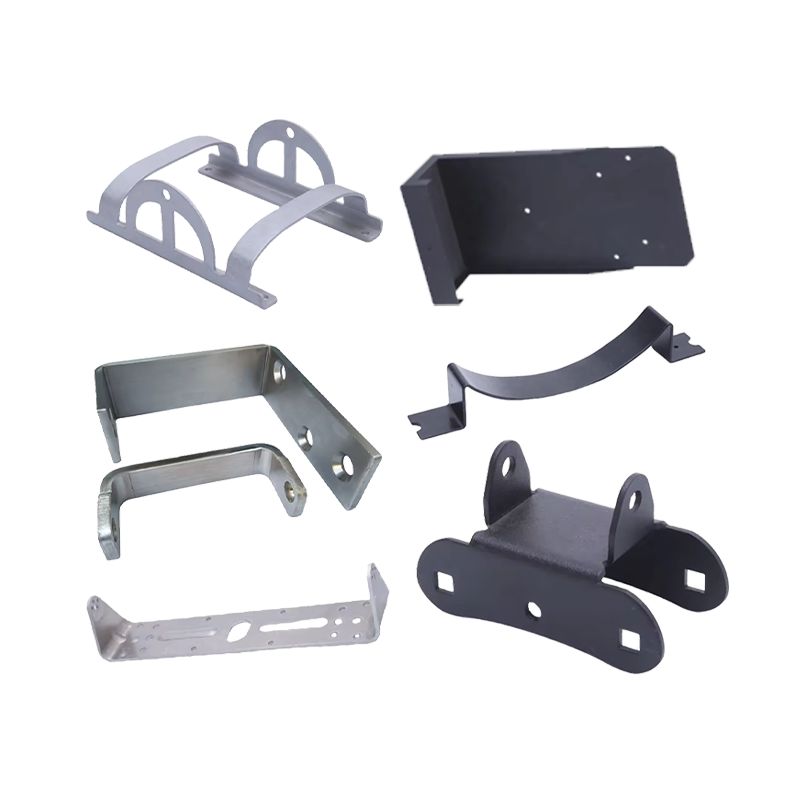
Curtain hooks for motorhomes fail more often than homeowners expect, and the culprit is rarely the ...
Móc rèm cho xe máy: Tùy chọn kim loại, lắp đặt và sản xuất theo yêu cầu
Oct 09,2026Thiết bị đầu cuối uốn: Các loại, chất lượng uốn và sản xuất thiết bị đầu cuối được đóng dấu
Oct 08,2026Hướng dẫn lắp đặt bộ bồn rửa Campervan hoàn chỉnh: Các bộ phận, sự vừa vặn và rò rỉ
Oct 02,2026Giá xe đạp cho đoàn lữ hành: Tùy chọn lắp đặt, giới hạn trọng lượng và chất lượng bộ phận kim loại
Oct 01,2026Giá đỡ tấm năng lượng mặt trời cho Motorhome: Loại, Chất liệu và Lời khuyên khi mua cho Chủ sở hữu
Sep 25,2026Gần đây, một cửa hàng dây nịt đã loại bỏ hai nghìn đầu nối bị uốn đã vượt qua kiểm tra trực quan nhưng không đạt thử nghiệm kéo 60 giây ở 80 N. Số bộ phận là chính xác, dây là dây dẫn 1,5 mm2 được chỉ định và máy ép băng ghế tương tự đã thực hiện công việc đó trong ba năm. Sự khác biệt đến từ sự thay đổi 0,06 mm trong đường kính thùng dây của một lô sản xuất, đủ để đẩy lực nén của các sợi ra ngoài phạm vi mà đồng hợp nhất thành một mối nối chắc chắn.
Chất lượng uốn được quyết định bởi ba thứ phải phù hợp: thùng đầu cuối, dây và dụng cụ. Khi chúng khớp với nhau, thiết bị đầu cuối được uốn đúng cách sẽ chịu tải nhiều hơn bản thân dây và duy trì ổn định trong nhiều thập kỷ. Khi họ không làm như vậy, sẽ không có sự chăm sóc nào của người vận hành sẽ bù đắp được. Các phần bên dưới giải thích cách thực hiện trận đấu đó một cách có chủ ý thay vì may mắn.
Thiết bị đầu cuối uốn là một điểm tiếp xúc bằng kim loại được đóng dấu với hai khu vực làm việc. Thùng dây là ống tiếp nhận dây dẫn bị tước. Giá đỡ cách nhiệt, nếu tồn tại, là một cặp tab thứ hai giữ lớp cách nhiệt chứ không phải đồng.
Uốn đúng cách không chỉ đơn giản là kẹp dây. Khuôn nén thùng khoảng 20 đến 30 phần trăm chiều cao ban đầu của nó, buộc các sợi riêng lẻ và thành thùng chảy vào nhau và tạo thành một mối hàn lạnh. Kết quả là mối nối kín khí không có đường dẫn oxy tới đồng, đó là lý do tại sao nếp gấp tốt có khả năng chống ăn mòn ngay cả trong khoang động cơ ẩm ướt và tủ điều khiển ngoài trời.
Các tiêu chuẩn như UL 486A và IEC 60352-2 mô tả mối nối bằng hiệu suất chứ không phải bằng hình học. Họ không quan tâm đến hình dạng của thiết bị đầu cuối, chỉ có điều kết nối đã hoàn thiện vẫn tồn tại sau lực kéo cơ học, sụt áp, chu trình nhiệt và thử nghiệm ăn mòn. Đó chính xác là lý do tại sao kích thước thùng, độ bền vật liệu và độ dày lớp mạ lại quan trọng hơn hình thức bên ngoài của thiết bị đầu cuối đã hoàn thiện.
Hầu hết các dự án chỉ cần hai hoặc ba họ dưới đây. Cột thứ ba liệt kê các điểm gây ra phần lớn lợi nhuận trong sản xuất và thất bại tại hiện trường.
| Loại thiết bị đầu cuối | Kết nối điển hình | Những gì cần kiểm tra trước khi mua |
|---|---|---|
| Thiết bị đầu cuối vòng | Đinh tán, liên kết nối đất, pin và cáp nối đất | Đường kính chốt, độ dày lưỡi, chiều dài nòng so với vấu được thay thế |
| Thiết bị đầu cuối ngã ba hoặc thuổng | Đầu vít ở những nơi khó tháo hoàn toàn | Khe hở của phuộc so với kích thước vít và liệu phuộc có thể trượt ra khi rung hay không |
| Pin thiết bị đầu cuối | Ferrules và khối thiết bị đầu cuối có thể cắm được | Đường kính và chiều dài chốt so với mục nhập khối, cộng với lực chèn |
| Mối nối mông | Nối hai dây thẳng hàng bên trong dây nịt | Chiều dài thùng hai bên, mã màu cách điện so với dải dây |
| Ngắt kết nối nhanh | Các tiếp điểm lưỡi dao trong các mạch có dòng điện thấp và có thể bảo trì được | Chiều rộng và độ dày của lưỡi dao, lực giữ và mức độ rung tại điểm lắp |
| Thiết bị đầu cuối cờ | Kết nối góc phải trong vỏ kín | Khe hở uốn cong sau khi uốn và khoảng trống có sẵn cho tường nhà |
| Lug hình ống và ferrule | Cáp ắc quy, cáp dòng cao và cáp sợi mảnh | Độ dày của tường, thùng được kéo hoặc cán và mạ phù hợp với môi trường |
Quy tắc thực tế rất đơn giản. Trước tiên hãy chọn kiểu kết nối, dựa trên tần suất mở mối nối, sau đó chọn kiểu thùng, dựa trên loại dây và dòng điện. Mua theo hình thức bên ngoài hoặc chỉ bằng giá thường chuyển vấn đề sang trạm uốn.
Chỉ kích thước dây dẫn là không đủ. Hai dây 1,5 mm2 có thể được làm từ bảy sợi 0,52 mm hoặc từ ba mươi sợi 0,25 mm, và loại tốt hơn cần có thùng và khuôn khác. Bảng dữ liệu có thể sử dụng nêu rõ phạm vi dây tính bằng mm2 hoặc AWG cùng với phạm vi đường kính cách điện. Nếu dây dẫn bị tước nằm lỏng lẻo trong thùng trước khi uốn, hoặc không thể lắp vào mà không trải rộng các sợi thì thùng đó không phù hợp với dây đó.
Các thiết bị đầu cuối cách điện đánh đổi công suất hiện tại và mức nhiệt độ để lấy tốc độ và độ an toàn khi chạm. Tay áo vinyl thường được đánh giá ở khoảng 75 độ C, nylon đến 105 độ C và các phiên bản co nhiệt vẫn cao hơn. Gần phần cứng ống xả, đường phanh hoặc giá đỡ động cơ, vật liệu ống bọc thường xuống cấp trước khớp kim loại, do đó, xếp hạng ống bọc phải được đọc dưới dạng giới hạn quy trình thực tế chứ không phải là số tiếp thị.
Rung động, phun muối và luân chuyển nhiệt sẽ thay đổi câu trả lời. Thiết bị đầu cuối dạng vòng trên chốt có kích thước phù hợp với vòng đệm khóa sẽ tồn tại trong rung động có thể làm mỏi thiết bị đầu cuối thuổng. Sự ngắt kết nối nhanh tồn tại chính xác bởi vì nó có thể được tách ra, vì vậy nó không thuộc về bất cứ đâu và kết nối không bao giờ được di chuyển.
Đồng điện phân là chất mặc định cho độ dẫn điện, đồng thau cứng hơn và rẻ hơn, đồng photpho xuất hiện ở những nơi phải duy trì lực lò xo. Mạ thiếc đáp ứng hầu hết các nhu cầu ăn mòn và hàn, trong khi bạc được dành riêng cho điện trở tiếp xúc rất thấp hoặc nhiệt độ cao. Những sự đánh đổi này mang tính kỹ thuật hơn là thương mại và lý do đằng sau chúng được trình bày trong hướng dẫn này. Cách chọn vật liệu phù hợp cho các bộ phận dập kim loại .
Việc kiểm tra đáng tin cậy nhất tại xưởng vẫn là phép đo chiều cao uốn bằng micromet ngang qua thùng dây, so với giá trị trên bảng dữ liệu dụng cụ. Kiểm tra trực quan đứng thứ hai, nhưng chúng phát hiện được những sai sót mà chỉ riêng việc đo lường có thể bỏ sót.
Khi một dây chuyền bắt đầu không đạt trong các cuộc kiểm tra lực kéo, nguyên nhân gần như luôn là một trong bốn nguyên nhân: tổ khuôn sai cho thùng, chiều dài bị bong ra khiến đồng nằm trong nếp uốn cách điện, các lô thiết bị đầu cuối hỗn hợp từ các đợt sản xuất khác nhau hoặc dụng cụ đã quá thời gian bảo trì.
Thiết bị đầu cuối được sản xuất bằng cách dập khuôn liên tục, không phải bằng cách đúc hoặc gia công. Một cuộn dải đồng hoặc đồng thau, thường dày 0,3 đến 1,0 mm và thường được mạ trước, chạy qua khuôn để phôi dần dần, xuyên qua, tạo thành thùng, tạo thành lưỡi và cắt phần tự do. Thùng được cuộn thành hình trụ xung quanh trục gá, do đó độ tròn, đường kính trong và độ dày thành của nó phụ thuộc trực tiếp vào tình trạng khuôn và tính nhất quán của dải.
Đó là lúc mà dung sai chồng lên nhau trở nên đắt đỏ. Độ khum dải, sự thay đổi độ dày, độ mòn khuôn và độ dày lớp mạ đều làm thay đổi đường kính thùng cuối cùng. Nhà cung cấp chỉ kiểm tra hình dáng bên ngoài vẫn có thể vận chuyển các thiết bị đầu cuối bị hỏng tại trạm uốn, vì các kích thước quan trọng nằm bên trong thùng và xung quanh lưỡi chứ không phải ở mép ngoài. Công việc thuộc loại này cần đo lường quy trình chứ không chỉ kiểm tra lần cuối.
Các thành phần dập kim loại tùy chỉnh có độ chính xác cao cho các ứng dụng OEM Dập kim loại tùy chỉnh cho các bộ phận có dung sai gần, bao gồm các bộ phận loại thiết bị đầu cuối, với thước đo trong quá trình để kiểm soát các kích thước quan trọng bên trong. Xem sản phẩm → Các bước hình thành xứng đáng được chú ý như nhau. Các đầu cuối cờ bị uốn cong 90 độ sau khi gấp mép, các vấu có mấu định hình và các điểm tiếp xúc lò xo phải giữ lực trong nhiều năm, tất cả đều phụ thuộc vào bán kính uốn cong và khả năng điều khiển lò xo, bởi vì một bộ phận được định hình sẽ giãn ra vài phần mười milimét sẽ làm thay đổi lực tương tác của kết nối đã hoàn thiện.
Không phải mọi thiết bị đầu cuối đều bắt đầu dưới dạng dải phẳng. Các vấu thùng kín, ống bọc ngoài và đầu cáp pin thường bắt đầu dưới dạng một lớp vỏ được kéo ra, trong đó một khoảng trống phẳng được tạo thành hình cốc và sau đó giảm dần theo nhiều lần cho đến khi thành đạt được độ dày cần thiết. Bản vẽ tạo ra một thùng liền mạch không có đường nối để mở dưới dòng điện cao, nhưng điều đó cũng có nghĩa là độ dày thành thay đổi một chút giữa đế và vành và sự thay đổi đó ảnh hưởng trực tiếp đến cách thùng biến dạng trong quá trình uốn.
Các bộ phận kim loại tấm thép không gỉ được vẽ sâu tùy chỉnh Các bộ phận được dập và dập sâu dành cho thùng liền mạch, trong đó độ dày và độ đồng tâm của thành ảnh hưởng đến độ tin cậy của kết nối cuối cùng và độ uốn. Xem sản phẩm → Đối với thùng kéo, đặc điểm kỹ thuật của bản vẽ phải nêu rõ độ dày thành ở vùng uốn thay vì mức trung bình, cộng với độ đồng tâm so với lỗ khoan. Hai nhà máy đều có thể báo giá thành 1,0 mm và vẫn cung cấp các bộ phận có độ uốn khác nhau, bởi vì một nhà máy giữ 1,0 mm ở chân đế và 0,9 mm ở vành trong khi nhà máy kia làm ngược lại.
Công việc tùy chỉnh trở nên cần thiết khi danh mục tiêu chuẩn không còn phù hợp với thực tế: mẫu đinh tán bất thường, thùng có kích thước dành cho loại dây không có kho trong kho, lớp mạ cần thiết cho việc tiếp xúc với hóa chất cụ thể hoặc tab hình thành phải vừa với vỏ hiện có. Một cuộc điều tra đầy đủ nên chứa những điều sau đây.
Công cụ là phần trích dẫn đáng được đọc nhất. Một nhà cung cấp điều hành xưởng khuôn của riêng mình có thể điều chỉnh đường kính thùng sau lần thử uốn đầu tiên, trong khi một công ty thương mại chỉ có thể chuyển khiếu nại ngược dòng, điều này thường có nghĩa là việc sửa chữa đến quá muộn đối với một lô hàng. Sự khác biệt về thời gian phản hồi là lý do chính khiến người mua tìm kiếm một nhà máy dập và vẽ sâu kim loại tùy chỉnh chứ không phải là người bán lại cho loại liên hệ này.
Dịch vụ uốn và vẽ sâu kim loại tùy chỉnh Dập OEM, uốn và vẽ sâu cho các điểm tiếp xúc uốn bằng công cụ nội bộ cho phép hiệu chỉnh kích thước nhanh chóng sau khi chạy thử. Xem sản phẩm → Không. Một khớp nối có kích thước chính xác và được uốn đúng cách không cần hàn. Chất hàn làm cứng khu vực sợi nơi dây rời khỏi thùng và phần bị cứng đó là nơi bắt đầu xuất hiện các vết nứt mỏi trong các ứng dụng rung. Hàn thuộc về đầu nối cốc hàn và một số dây có kích thước rất nhỏ, không uốn được đúng mức.
Đo chiều cao uốn trên thùng dây, xác nhận nó nằm trong dung sai của dụng cụ, sau đó kiểm tra miệng chuông, giá đỡ cách điện và bất kỳ sợi dây nào bị cắt. Kết thúc bằng thử nghiệm kéo ở giá trị được nêu trong biểu dữ liệu đầu cuối. Cả ba lần kiểm tra cùng nhau, không phải riêng một lần nào cả.
Không. Khuôn được khớp với kích thước thùng, kiểu thùng và phạm vi dây. Dụng cụ bánh cóc có thể bao gồm nhiều loại thiết bị đầu cuối cách điện, nhưng việc sử dụng nó trên một dòng thùng khác sẽ tạo ra các khớp nối trông có vẻ kín và vẫn không vượt qua thử nghiệm.
Hầu hết các vấn đề về uốn là các vấn đề về đặc điểm kỹ thuật xuất hiện sau này dưới dạng các vấn đề về sản xuất. Cố định loại dây, thùng, lớp mạ và dụng cụ bằng một quyết định, sau đó xác minh mối nối bằng phép đo thay vì hình thức bên ngoài. Cách tiếp cận đó tốn vài giờ ở giai đoạn vẽ và tiết kiệm toàn bộ lô sản xuất tại trạm uốn.
Móc rèm cho xe máy: Tùy chọn kim loại, lắp đặt và sản xuất theo yêu cầu
Hướng dẫn lắp đặt bộ bồn rửa Campervan hoàn chỉnh: Các bộ phận, sự vừa vặn và rò rỉ
Cho dù bạn muốn trở thành đối tác của chúng tôi hay cần sự hướng dẫn hoặc hỗ trợ chuyên nghiệp của chúng tôi trong việc lựa chọn sản phẩm và giải quyết vấn đề, các chuyên gia của chúng tôi luôn sẵn sàng trợ giúp trong vòng 12 giờ trên toàn cầu
liên hệ với chúng tôiPhone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Đơn vị 2, Tòa nhà 19, Công viên Zhichuangzhizao, Khu công nghiệp Chengdong, Tương Sơn, Ninh Ba, 315705, Chiết Giang, Trung Quốc
Curtain hooks for motorhomes fail more often than homeowners expect, and the culprit is rarely the ...
A harness shop recently scrapped two thousand crimped connectors that had passed visual inspection ...
Bạn mở bộ lắp đặt bồn rửa campervan và thấy một cái bát không gỉ, một vòi, một máy bơm, một ốn...