

Hãy hình dung một chiếc xe tải ở cuối con đường đầy bụi: nắp đậy xuống, quầy bếp trong suốt và...
Trang chủ / Tin tức / Tin tức ngành / bản lề tháo nhanh: Ứng dụng, Tiêu chí lựa chọn và Hướng dẫn thực hành
Cánh cửa tủ trên xe campervan bắt đầu kêu lạch cạch sau vài nghìn km. Chốt cổng chăn nuôi sẽ lỏng lẻo trong vòng một tuần. Bảng điều khiển truy cập trên tấm bảo vệ máy sẽ không đóng phẳng nữa. Trong hầu hết các trường hợp này, chốt bản lề không phải là thủ phạm. Nguyên nhân thực sự là bản lề nhả nhanh được chọn chỉ nhằm mục đích thuận tiện mà không kiểm tra xem chốt, cần gạt và giá đỡ nào phải tồn tại trong quá trình sử dụng.
Câu trả lời ngắn gọn: bản lề nhả nhanh chỉ giữ chặt khi cơ cấu nhả, loại vật liệu và dung sai uốn cong được chỉ định cùng nhau. Hãy căn chỉnh ba thứ đó và bộ phận đó có thể chạy hàng trăm nghìn chu kỳ. Nếu làm sai thì việc siết chặt đến mức nào cũng không giúp ích được gì, vì độ lỏng đã được tích hợp vào hình học ngay từ lần dập đầu tiên.
Không có thiết kế phát hành nhanh phổ quát. Mỗi cơ cấu đánh đổi tốc độ hoạt động với lực kẹp, chi phí và độ nhạy dung sai, đồng thời sự lựa chọn đúng đắn phụ thuộc vào tần suất mở khớp và tải trọng mà nó mang khi đóng.
Theo nguyên tắc chung, hãy trích dẫn số chu kỳ trên bản vẽ thay vì tên cơ chế. Một nhà cung cấp biết mối nối sẽ được mở 200.000 lần sẽ chỉ định một chốt cứng và lỗ khoan chặt hơn mà không cần được yêu cầu.
Trả về trường có xu hướng tập trung xung quanh năm điểm và bốn trong số chúng được đặt ở giai đoạn vẽ thay vì ở giai đoạn lắp ráp.
Lá bản lề thường dày từ 1,2 mm đến 4,0 mm. Phần mỏng hơn giúp tiết kiệm trọng lượng và chi phí nhưng giảm độ cứng giúp khớp ngón tay luôn tròn khi chịu tải, đó là lý do tại sao bản lề không gỉ mỏng thường có cảm giác lỏng lẻo từ rất lâu trước khi chúng trông như bị mòn.
| Chất liệu lá | Độ dày thông thường | Pin và cơ chế | Hạn chế thực tế |
|---|---|---|---|
| Thép cacbon thấp cán nguội | 1,5 đến 3,0 mm | Chốt thép mạ kẽm | Chi phí thấp nhất nhưng chất lượng mạ quyết định tuổi thọ ăn mòn |
| Thép mạ kẽm | 1,5 đến 2,5 mm | Pin mạ kẽm hoặc không gỉ | Độ dày lớp phủ phải được tính đến khe hở khớp ngón tay |
| thép không gỉ 304 | 1,2 đến 3,0 mm | Pin 304, cấp phù hợp | Độ đàn hồi cao hơn, do đó bán kính uốn cong lớn hơn và trọng tải ép lớn hơn |
| nhôm 5052 | 2,0 đến 4,0 mm | Pin không gỉ có khả năng chống kẹt | Chống ánh sáng và ăn mòn nhưng có nguy cơ gây tổn hại đến lỗ khoan |
Để rửa trôi, sử dụng trên biển hoặc ngoài trời, 304 bao gồm hầu hết các trường hợp và 316 có giá trị cao hơn khi có clorua. Nếu lá là thép thì chốt vẫn phải là loại không gỉ hoặc được mạ với trọng lượng lớp phủ xác định, vì chốt rẻ tiền là cách nhanh nhất để biến bản lề tốt thành bản lề bị ăn mòn.
Hai kích thước gây ra hầu hết các tranh chấp giữa bản vẽ và phần hoàn thiện. Đầu tiên là vị trí lỗ so với chỗ uốn cong. Giữ tâm lỗ ít nhất bằng 2,5 lần độ dày vật liệu cộng với bán kính uốn bên trong cách xa đường uốn. Bất cứ thứ gì gần hơn sẽ kéo theo hình bầu dục và không có đối số kiểm tra nào làm thay đổi tính chất vật lý đó.
Thứ hai là khoảng cách đốt ngón tay. Để lại khoảng hở dọc trục từ 0,2 đến 0,3 mm trên mỗi khớp trên các bộ phận sẽ được sơn và 0,10 mm trên các khớp kim loại trần không được kêu lạch cạch. Bán kính uốn cong bên trong tối thiểu là khoảng một độ dày vật liệu đối với thép nhẹ và một độ dày rưỡi đối với thép không gỉ 304 đã ủ; bán kính chặt hơn có nguy cơ bị nứt ở khớp nối nơi vật liệu đã được gia công mạnh nhất.
Nó cũng giúp cho biết độ phẳng sẽ được đo như thế nào. Chú thích độ phẳng 0,3 mm trên tấm 150 mm có nghĩa là những thứ rất khác nhau trên tấm bề mặt và trên thiết bị sản xuất, và sự khác biệt thể hiện ở việc cánh cửa đóng trên băng ghế chứ không phải trên xe.
Hầu hết các bản lề tháo nhanh có thể được chế tạo dưới dạng một chiếc lá được đóng dấu với hai chỗ uốn cong cộng với một chốt và lò xo mua sẵn. Khi thiết kế chuyển sang mối hàn năm mảnh với một khối gia công cơ bản, chi phí đơn vị thường tăng từ 40 đến 70 phần trăm và thời gian sản xuất tăng gấp đôi mà không đạt được bất kỳ lợi ích nào về chức năng.
Ba thói quen giảm chi phí ở giai đoạn chế tạo dụng cụ. Tạo các khớp nối từ chiếc lá thay vì hàn ống vào. Sử dụng cùng một đường kính lỗ cho chốt và vít lắp sao cho một kích cỡ mũi khoan hoặc cú đấm bao phủ cả hai. Và tránh các hoạt động thứ cấp khỏi các bề mặt bị mài mòn, vì việc mài nhẵn và nhào lộn sau khi mạ hoặc phủ sẽ loại bỏ chính xác lớp đã được trả tiền.
Khối lượng quyết định quá trình. Trên khoảng 50.000 bộ phận một năm, khuôn lũy tiến sẽ tự trả giá nhanh chóng. Dưới 5.000 chiếc, việc cắt laze cộng với uốn phanh ép bằng một vật cố định đơn giản hầu như luôn rẻ hơn, đặc biệt đối với các bản lề có chiều dài hơn một đốt ngón tay. Một nhà cung cấp chạy cả hai tuyến có thể báo giá một cách trung thực thay vì đẩy mọi công việc vào khuôn khổ.
Mạ kẽm ở mức 8 đến 12 micron với khả năng thụ động hóa trị ba là tiêu chuẩn cho bản lề thép trong nhà và khả năng chống phun muối từ 96 đến 240 giờ là thực tế tùy thuộc vào loại được chỉ định. Lớp sơn tĩnh điện ở mức 60 đến 90 micron mang lại tác động và khả năng chống tia cực tím tốt hơn nhưng phải được che ở khớp ngón tay hoặc các bộ phận phải được thiết kế có độ dày lớn hơn.
Các bộ phận không gỉ vẫn cần được thụ động hóa sau khi nhào lộn, vì sắt tự do bám vào dụng cụ sẽ xuất hiện dưới dạng các vết rỉ sét trong vòng vài tuần ở ngoài trời. Dù chọn lớp hoàn thiện nào, hãy nêu rõ bề mặt nào là bề mặt bị mài mòn và phải không được phủ.
Gửi những điểm này cùng với bản vẽ và hầu hết các thao tác qua lại sẽ biến mất trước khi mẫu đầu tiên được cắt.
Các câu hỏi quan trọng thường xuất hiện vào thời điểm này và một tài liệu tham khảo ngắn về Cách chọn vật liệu cho các bộ phận dập kim loại bao gồm logic lựa chọn lớp nằm phía sau bảng trên.
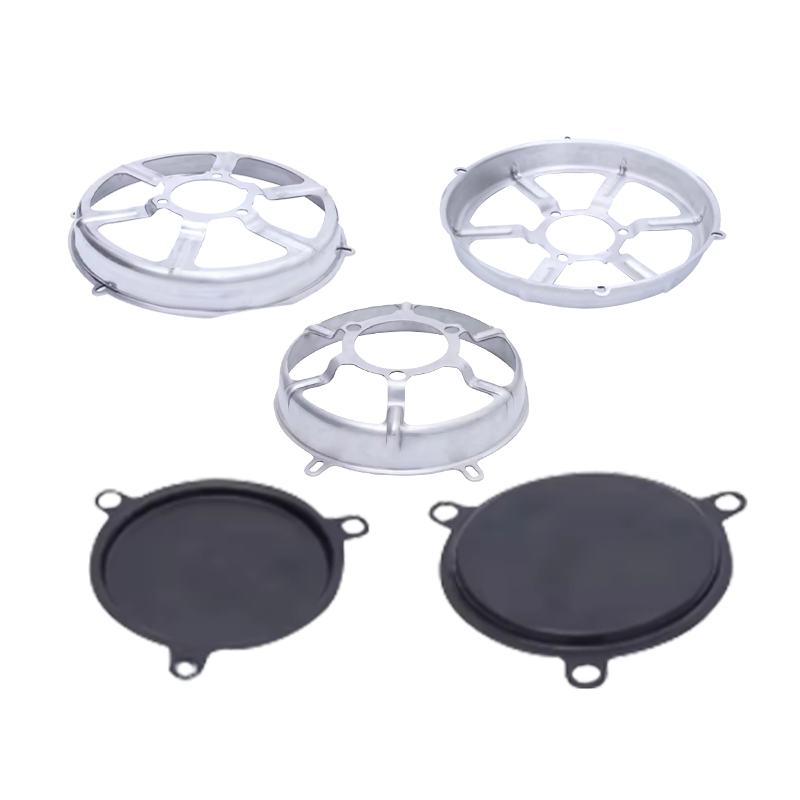
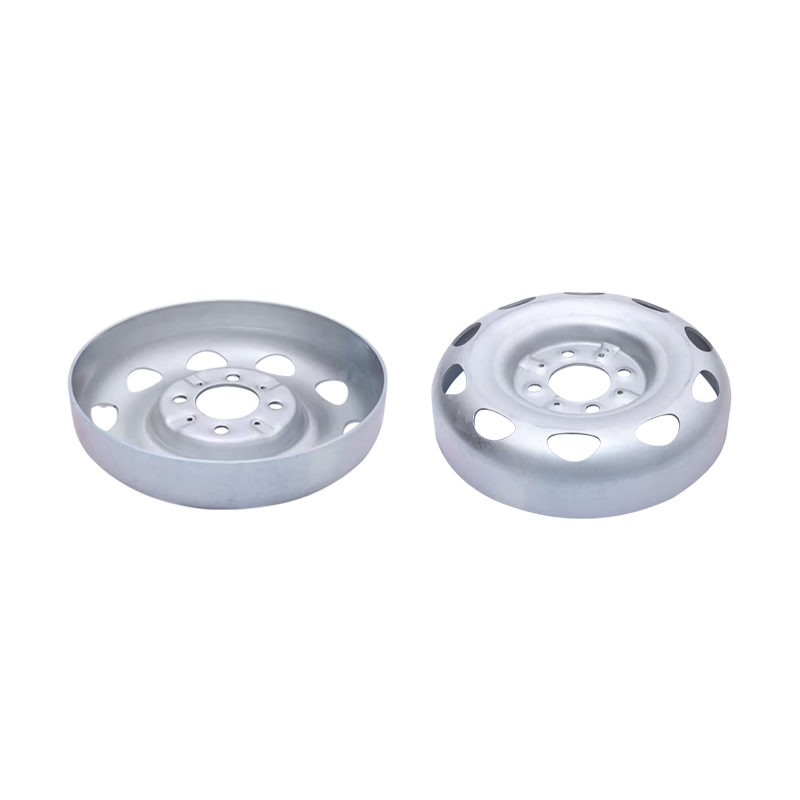
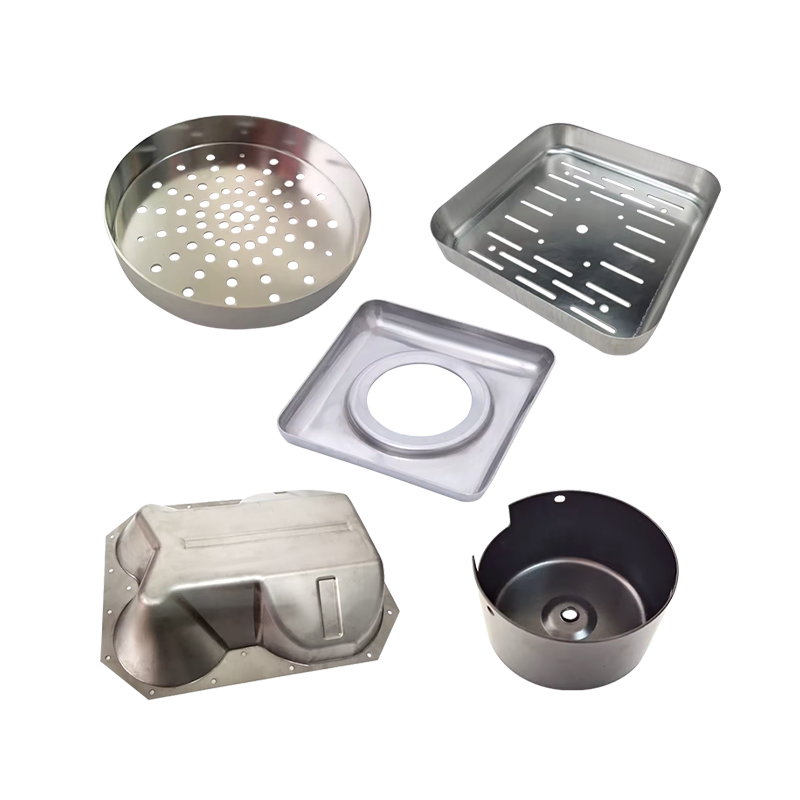
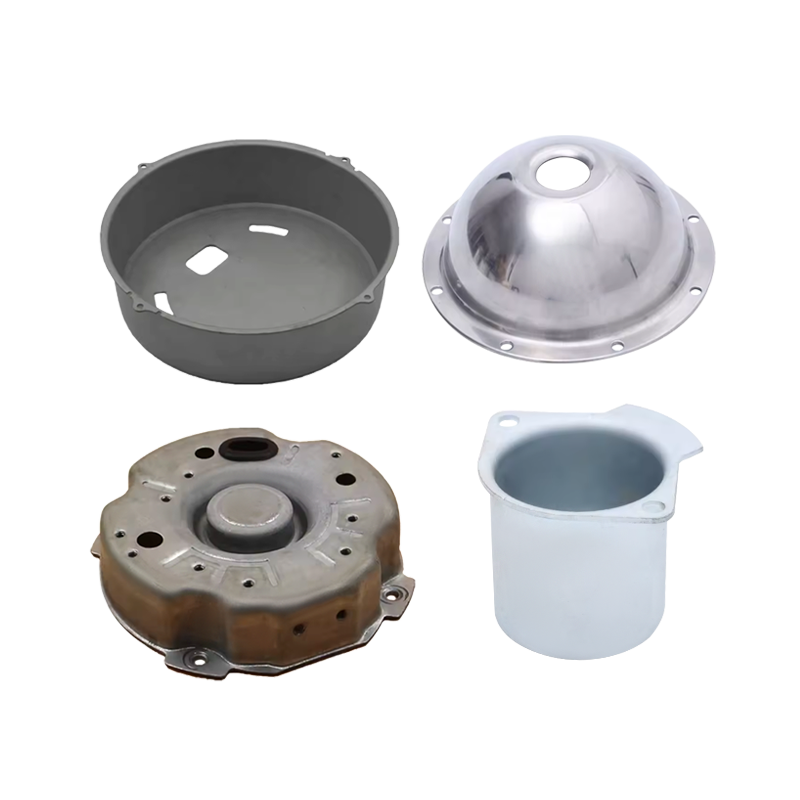
Bản lề tháo nhanh nằm vuông góc trong dòng tạo hình kim loại tấm: đột dập, uốn cong, đôi khi là một đường kéo nông cho khớp nối, sau đó mạ hoặc phủ. Công ty sản xuất kim loại Dasheng Ninh Ba vận hành toàn bộ dây chuyền đó, với máy ép từ 4T đến 1000T, công suất dập lên tới 1300 x 1000 mm và độ dày vật liệu 20 mm, kéo sâu đến độ sâu 450 mm và đường kính 1000 mm, cùng với cửa hàng dụng cụ nội bộ và chứng nhận ISO 9001:2015.
Đối với các lá bản lề, điều đó có nghĩa là một nhà cung cấp có thể báo giá phôi, các chỗ uốn, tạo hình khớp nối và hoàn thiện, đồng thời giữ khoảng cách khớp nối trên cùng một bản chỉnh sửa bản vẽ trong suốt quá trình. Các bộ phận được chế tạo theo bản vẽ hoặc mẫu là chế độ làm việc bình thường.
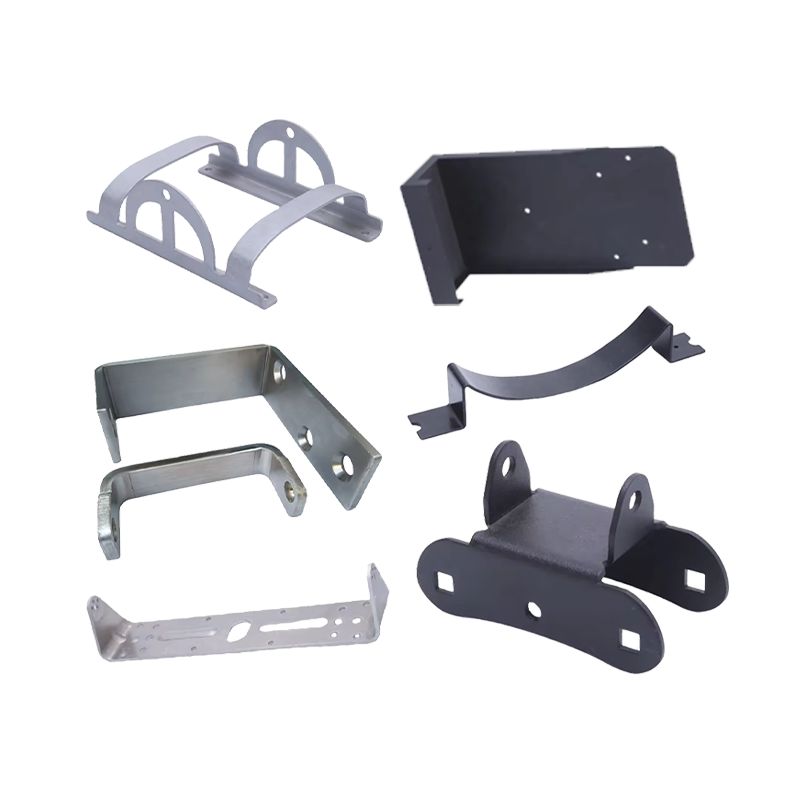 Chế tạo kim loại tấm tùy chỉnh và các bộ phận kim loại đóng dấu Cung cấp chế tạo kim loại tấm theo yêu cầu bao gồm uốn, cắt laser và dập cho các lá bản lề và túi có tem, với các lớp hoàn thiện để vẽ. Xem sản phẩm →
Trong trường hợp thiết kế cần một lá nặng hơn hoặc một túi có tem cho lò xo hãm, cùng một cửa hàng sẽ thực hiện công việc dập có độ chính xác cao với công cụ được phát triển nội bộ, giúp rút ngắn vòng lặp giữa dung sai không giữ được và hiệu chỉnh khuôn.
 Gia công linh kiện và dập kim loại có độ chính xác cao Các bộ phận được đóng dấu tùy chỉnh với khả năng phát triển dụng cụ, ép lên tới 1000T, uốn, hàn và hoàn thiện cho các bộ phận bản lề và thiết bị ngoài trời. Xem sản phẩm →
Bản lề sơn và bản lề cho thiết bị ngoài trời thường cần uốn, hàn và sơn tĩnh điện trong một quy trình, cũng được xử lý dưới cùng một mái nhà.
 Uốn, dập và sơn tĩnh điện kim loại tùy chỉnh Uốn, đục lỗ và dập kim loại tấm theo yêu cầu với lớp sơn tĩnh điện dành cho bản lề sơn, khung hàn và vỏ chính xác. Xem sản phẩm →
Thông tin thêm về mặt tạo hình, bao gồm khung uốn, cắt laser và hàn, được liệt kê bên dưới bộ phận uốn tùy chỉnh .
Bản lề nhả nhanh là một bộ phận nhỏ có công việc chặt chẽ bất thường: nó phải xác định vị trí, kẹp, nhả bằng tay và tiếp tục thực hiện cả ba thao tác này sau hàng nghìn chu kỳ. Thông số kỹ thuật để thực hiện điều đó không phức tạp nhưng phải được viết ra, bao gồm khoảng trống ở chốt, khoảng cách lỗ từ chỗ uốn, khe hở khớp nối trước khi phủ và cặp vật liệu cho chốt. Các bản vẽ nêu rõ bốn giá trị đó, cùng với số chu kỳ và số giờ ăn mòn, thường chuyển từ mẫu sang sản xuất mà không cần thay đổi công cụ ở vòng thứ ba làm mất lịch trình.
Chậu rửa RV có nắp: Nắp thủy tinh, thiết kế vừa vặn và mẹo tìm nguồn cung ứng cho Van Builds
Giá đỡ TV Motorhome: Thiết kế, Vật liệu và Nguồn cung ứng OEM tùy chỉnh
Cho dù bạn muốn trở thành đối tác của chúng tôi hay cần sự hướng dẫn hoặc hỗ trợ chuyên nghiệp của chúng tôi trong việc lựa chọn sản phẩm và giải quyết vấn đề, các chuyên gia của chúng tôi luôn sẵn sàng trợ giúp trong vòng 12 giờ trên toàn cầu
liên hệ với chúng tôi
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Đơn vị 2, Tòa nhà 19, Công viên Zhichuangzhizao, Khu công nghiệp Chengdong, Tương Sơn, Ninh Ba, 315705, Chiết Giang, Trung Quốc
Hãy hình dung một chiếc xe tải ở cuối con đường đầy bụi: nắp đậy xuống, quầy bếp trong suốt và...
Cánh cửa tủ trên xe campervan bắt đầu kêu lạch cạch sau vài nghìn km. Chốt cổng chăn nuôi sẽ l...
Một chiếc TV motorhome 24 inch nặng khoảng 3,5 kg, còn màn hình 32 inch trên tay đòn có thể nặ...
